


我们为您准备了数控编程培训数控培训满足您多种采购需求产品的全新视频介绍,视频中的每一帧,都是产品的真实写照
以下是:成都青羊数控编程培训数控培训满足您多种采购需求的图文介绍
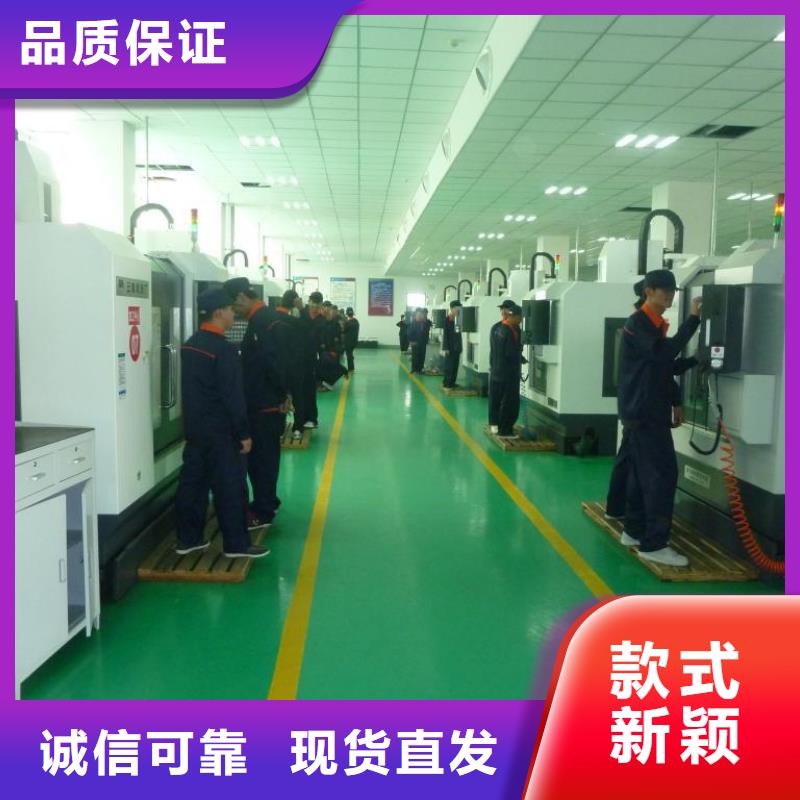
德玛科技信息(成都市青羊区教学基地)创立于2012年,以生产 成都青羊本地撞刀程序修复方法、青羊本地附近龙门加工中心编程闻名于行业。其 成都青羊手工编程转自动编程、青羊本地五轴联动编程产品质量过硬、性价比高,尤其在 青羊本地叶片精加工刀路、成都青羊本地退火铝件高光加工产品研发设计方面,聘请顶尖设计师,坚持品牌个性化路线,结合现代潮流。在营销方面,企业充分发挥自己的人才优势、技术优势、质量优势和市场优势,建立起完善的营销网络和服务体系。目前,出品的 成都青羊就近零基础数控学习顺序、青羊本地cnc数控编程培训、成都青羊本地初级编程员进修课程产品,不仅畅销国内,更远销国外,在消费者当中享有j i高的认可度和美誉度。


河北德玛数控编程培训整理调试加工时出现问题,要冷静,千万不能慌张,再出现误操作。心理素质要好。零件调试多次不合格时,做分析要有条理,给出责任要有依据。某些相关部门出于各种原因,会给出各种解释,这时你要有主见,记住:做错一件事不要紧,却不能选错做事的方法。一个工艺员,因受环境所限,技术能力总是有局限性的。加上技术发展的日新月异,永远有提高的空间。当工厂内部的技术都已消化后,眼光要放外,紧跟国内外先进的加工技术,学习、消化。在技术方面做好老板的参谋。



河北德玛数控编程培训学校整理工艺步骤:对于螺纹孔的加工采用钻导引孔→→钻孔→倒角→攻螺纹的工序进行加工。先用中心钻在孔的中心位置钻出引导孔,命心钻刀具号为T12;再用Φ8mm钻头钻盲孔,钻头刀具号为T13;再进行倒角,倒角刀刀具号为T14;用绅锥对孔位进行攻螺纹.丝锥刀具号为T15。加工前设定好各把刀具的长度补偿值到机床的相应刀具长度补正OFFSET。 程序编制: 主程序: 00097 G54G90G0X0Y0; T12M6; S1800M3M8; G43H12Z50.; M98P0197; T13M6; S800M3M8; G43H13Z50.; M98P0297; T14M6; S500M3M8; G43H14Z50.; M98P0397; T15M6; S200M3M8; G43H15Z50.; M98P0497; M05; M30; 点中心子程序: 00197 G81X60.Y0R1.Z-3.F60; M98P1197; M99; 钻孔子程序: 00297 G83X60.Y0R1.Z-20.Q5.F50; M98P1197; M99; 倒角子程序: 00397 G81X60.YOR1.Z-6.F60; M98P1197; M99; 攻螺纹子程序: 00497 G84X60.Y0R1.Z-15.F10; M98P1197; M99; 孔位的子程序: 01197 X30.Y51.962; X-30.Y51.962; X-60.Y0.; X-30.Y-51.962; X30.Y-51.962; M99; 关键词:孔加工,攻螺纹G84 技术要点:攻螺纹指令G84,在攻螺纹加工中,进给时主轴反转;退出时主轴反转; 左旋螺纹指令G74,在攻螺纹加工中,进给时主轴反转,退出时主轴正转。 攻螺纹的指令格式与钻孔G81相似。 提示:执行攻螺纹指令(G84/G74)时,主轴的转向由系统自动启动。 技巧:利用数控加工中心进行孔的加工时,对于同一组点进行多项加工,如小心钻定位孔加工、钻孔加工、攻螺纹加工。可以利用调用子程序的方式将点位作为一个子程序,在孔加工中调用即可,而无需在每一项加工中输入点的坐标位置。 警告:在攻螺纹过程要求主轴转速与进给成严格的比例关系,因此,编程时要求根据主轴的转速汁算进给率,而且在加工过程中也不能对主轴转速和进给作调整。 个人观点:加工中心用于孔系加工是常用的一种用途。加工中心编程时可以调用子程序,用子程序指定一段加工,而在主程序中写清主要步骤,在编制程序时可以按所使用的刀具、加工特性编成一系列的子程序。


河北德玛数控编程培训整理培养良好的习惯,适应数控加工的特点。(这一条是我个人所见,是否合理,大家可以讨论。)适合数控加工的高手应该是谦逊、严谨,冷静,思维缜密,做事有条理而又有主见的人。1、一些大型零件的加工,不但加工内容多,还有空间三维坐标的转换。加工轨迹的计算非常复杂和难以确定,如果考虑问题不细致、,计算不,调试时程序修改越改越乱,出错的概率就大。金属加工,内容不错值得关注。“三思而后行”用在这里是恰当不过的了。2、零件调试过程是多人合作的过程,其中包括操作工、检验员、夹具设计、夹具装配人员等。出现问题时,要多征询他们的意见,多做试验,切忌武断下定论。对出错的员工不要过多责备,要有“慈悲”的心态。